DÂY CHUYỀN SƠN UV TRONG CÔNG NGHIỆP: ĐÓNG RẮN NHANH, TIẾT KIỆM NĂNG LƯỢNG VÀ BỀ MẶT CAO CẤP
dây chuyền sơn UV đang trở thành giải pháp hoàn thiện bề mặt hiệu quả trong nhiều ngành công nghiệp nhờ tốc độ đóng rắn cực nhanh và mức tiêu thụ năng lượng thấp. Công nghệ sử dụng tia cực tím giúp lớp phủ đạt độ cứng, độ bóng và khả năng chống mài mòn cao. Bài viết phân tích nguyên lý, cấu trúc hệ thống và điều kiện ứng dụng của dây chuyền sơn UV trong sản xuất hiện đại.
1. TỔNG QUAN VỀ DÂY CHUYỀN SƠN UV TRONG CÔNG NGHIỆP
1.1 Khái niệm và bản chất của dây chuyền sơn UV
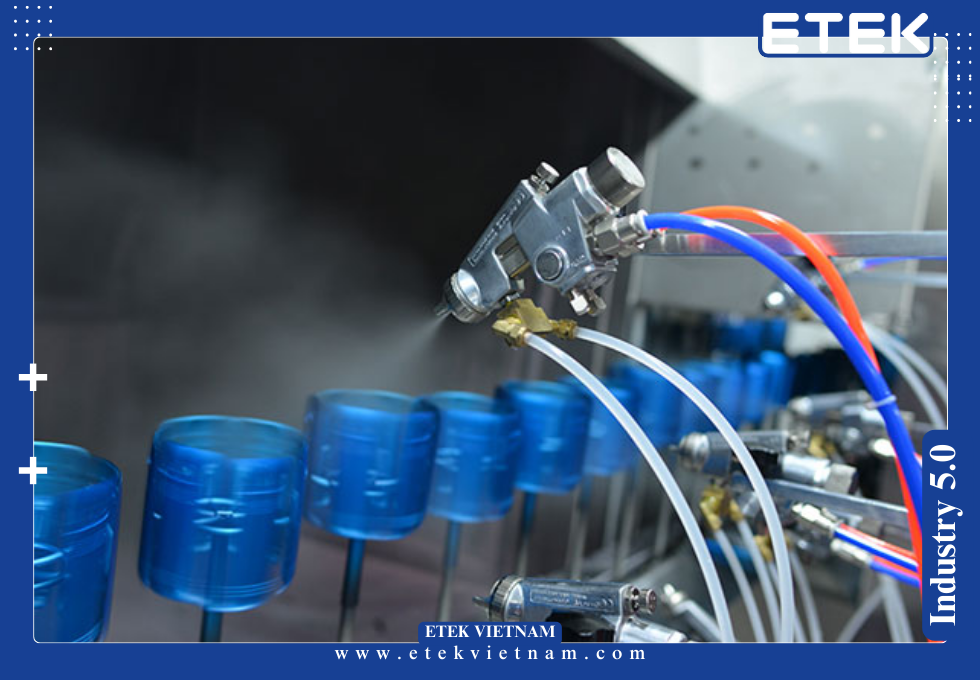
dây chuyền sơn UV là hệ thống tự động hóa dùng tia cực tím có bước sóng từ 200 đến 400 nm để kích hoạt phản ứng polymer hóa của lớp sơn. Khi tia UV chiếu vào lớp phủ chứa photoinitiator, quá trình trùng hợp xảy ra gần như tức thì.
Khác với hệ thống sấy nhiệt truyền thống cần nhiệt độ 120–180°C, lớp phủ trong sơn UV công nghiệp có thể đóng rắn chỉ trong 1–3 giây. Điều này giúp giảm đáng kể thời gian sản xuất và tăng năng suất dây chuyền.
Công nghệ này được ứng dụng phổ biến trong sản xuất nội thất gỗ, sàn nhựa SPC, linh kiện điện tử, vật liệu trang trí và nhiều sản phẩm yêu cầu bề mặt hoàn thiện cao.
1.2 Sự phát triển của công nghệ UV trong sản xuất
Công nghệ UV xuất hiện từ thập niên 1960 nhưng chỉ thực sự bùng nổ từ những năm 2000 khi đèn UV hiệu suất cao và vật liệu photoinitiator được cải tiến. Các hệ thống công nghệ UV hiện đại có thể đạt công suất bức xạ 120–240 W/cm.
Trong ngành gỗ công nghiệp, tốc độ dây chuyền sơn nhanh khô bằng UV có thể đạt 20–60 m/phút. Điều này cao hơn gấp 5–10 lần so với dây chuyền sấy nhiệt.
Ngoài tốc độ, công nghệ còn giúp giảm phát thải VOC vì lớp phủ chứa hàm lượng dung môi rất thấp, thường dưới 5%.
1.3 So sánh dây chuyền sơn UV và sơn nhiệt truyền thống
Trong dây chuyền sơn nhiệt, lớp sơn phải trải qua quá trình bay hơi dung môi và gia nhiệt để tạo màng. Thời gian sấy thường kéo dài từ 10 đến 30 phút.
Ngược lại, đóng rắn UV diễn ra gần như tức thì. Khi tia UV kích hoạt photoinitiator, phản ứng polymer hóa tạo mạng lưới polyme ba chiều.
Độ cứng bề mặt của lớp phủ UV có thể đạt 2H–6H theo tiêu chuẩn ASTM D3363. Điều này cao hơn nhiều so với lớp phủ sơn PU thông thường.
1.4 Vai trò của dây chuyền sơn UV trong sản xuất hiện đại
Trong bối cảnh sản xuất hàng loạt, doanh nghiệp cần hệ thống hoàn thiện bề mặt có tốc độ cao và ổn định. dây chuyền sơn UV giúp đạt được cả hai yếu tố này.
Một dây chuyền tiêu chuẩn có thể xử lý từ 500 đến 3000 m² sản phẩm mỗi giờ tùy thiết kế. Điều này giúp giảm chi phí nhân công và tối ưu hóa không gian nhà xưởng.
Ngoài ra, lớp phủ UV có khả năng chống trầy xước và chống hóa chất tốt, phù hợp cho sản phẩm yêu cầu độ bền cao.
1.5 Các ngành ứng dụng phổ biến
sơn UV công nghiệp được ứng dụng trong nhiều lĩnh vực sản xuất. Trong ngành gỗ nội thất, hệ thống này được dùng để phủ bề mặt MDF, HDF hoặc veneer.
Ngành nhựa sử dụng công nghệ UV để hoàn thiện bề mặt tấm PVC, PET hoặc acrylic. Trong lĩnh vực điện tử, lớp phủ UV được dùng để bảo vệ bảng mạch và linh kiện.
Ngoài ra, các dây chuyền sơn nhanh khô bằng UV còn được áp dụng trong sản xuất bao bì, in ấn và vật liệu trang trí.
1.6 Tiềm năng phát triển của dây chuyền sơn UV
Theo nhiều báo cáo công nghiệp, thị trường dây chuyền sơn UV toàn cầu tăng trưởng trung bình 8–10% mỗi năm. Nguyên nhân chính là nhu cầu giảm năng lượng và giảm phát thải.
Công nghệ đèn UV LED mới giúp tăng hiệu suất phát xạ và giảm nhiệt lượng phát sinh. Điều này mở rộng phạm vi ứng dụng cho nhiều vật liệu nhạy nhiệt.
Trong tương lai, sự kết hợp giữa tự động hóa và đóng rắn UV sẽ tiếp tục thúc đẩy các hệ thống sản xuất thông minh.
- Để hiểu vị trí của sơn UV trong hệ dây chuyền sơn, bạn nên đọc bài “Dây chuyền sơn: Cấu tạo, nguyên lý và lựa chọn công nghệ phù hợp ngành công nghiệp”.
2. NGUYÊN LÝ HOẠT ĐỘNG CỦA DÂY CHUYỀN SƠN UV
2.1 Cơ chế phản ứng của công nghệ UV
Trong dây chuyền sơn UV, lớp phủ chứa các thành phần chính gồm oligomer, monomer và photoinitiator. Khi tia UV chiếu vào, photoinitiator hấp thụ năng lượng và tạo ra gốc tự do.
Các gốc tự do này kích hoạt phản ứng polymer hóa, hình thành mạng lưới polyme ba chiều. Quá trình này chỉ mất vài giây nhưng tạo ra lớp phủ có độ bền cơ học rất cao.
Đây chính là cơ chế cốt lõi của đóng rắn UV trong các hệ thống sơn hiện đại.
2.2 Vai trò của photoinitiator trong quá trình đóng rắn
Photoinitiator là chất nhạy sáng đóng vai trò khởi động phản ứng polymer hóa. Trong sơn UV công nghiệp, nồng độ photoinitiator thường chiếm từ 2–6% khối lượng sơn.
Các hợp chất phổ biến gồm benzophenone, phosphine oxide và alpha-hydroxyketone. Khi hấp thụ tia UV, chúng tạo ra các gốc tự do có năng lượng cao.
Những gốc này kích hoạt phản ứng trùng hợp của các monomer acrylate, tạo thành lớp phủ cứng và bền.
2.3 Các dải bước sóng UV trong hệ thống sơn
Đèn UV trong dây chuyền sơn UV thường hoạt động trong ba dải bước sóng chính.
Dải UV-A từ 320–400 nm giúp kích hoạt photoinitiator và tạo phản ứng polymer hóa ban đầu.
Dải UV-B từ 280–320 nm tăng tốc độ phản ứng và cải thiện độ cứng lớp phủ.
Dải UV-C từ 200–280 nm giúp tăng độ bám dính và hoàn thiện quá trình đóng rắn UV.
2.4 Thời gian đóng rắn và tốc độ dây chuyền
Một trong những lợi thế lớn của sơn nhanh khô bằng UV là tốc độ đóng rắn cực nhanh. Lớp phủ có thể đạt trạng thái khô hoàn toàn chỉ sau 1–5 giây chiếu tia.
Trong thực tế sản xuất, tốc độ băng tải của dây chuyền sơn UV thường nằm trong khoảng 10–60 m/phút.
Các hệ thống cao cấp có thể đạt công suất xử lý trên 3000 m² sản phẩm mỗi giờ.
2.5 Các yếu tố ảnh hưởng đến hiệu quả đóng rắn
Hiệu quả của công nghệ UV phụ thuộc vào nhiều yếu tố kỹ thuật. Công suất đèn UV, khoảng cách chiếu và tốc độ băng tải đều ảnh hưởng đến quá trình đóng rắn.
Ngoài ra, độ dày lớp sơn cũng là yếu tố quan trọng. Lớp phủ quá dày có thể làm giảm khả năng xuyên tia UV.
Trong sơn UV công nghiệp, độ dày lớp phủ thường được kiểm soát trong khoảng 10–80 µm.
2.6 Kiểm soát chất lượng lớp phủ UV
Để đảm bảo chất lượng, các nhà máy thường sử dụng nhiều phương pháp kiểm tra khác nhau. Độ cứng bề mặt được đo bằng bút chì theo tiêu chuẩn ASTM.
Độ bám dính được đánh giá bằng phương pháp cross-cut theo ISO 2409. Ngoài ra, khả năng chống mài mòn của lớp phủ trong dây chuyền sơn UV được kiểm tra bằng máy Taber Abraser.
Các chỉ số này giúp đánh giá hiệu quả của quá trình đóng rắn UV và độ bền lớp phủ.
3. CẤU TRÚC KỸ THUẬT CỦA DÂY CHUYỀN SƠN UV TRONG CÔNG NGHIỆP
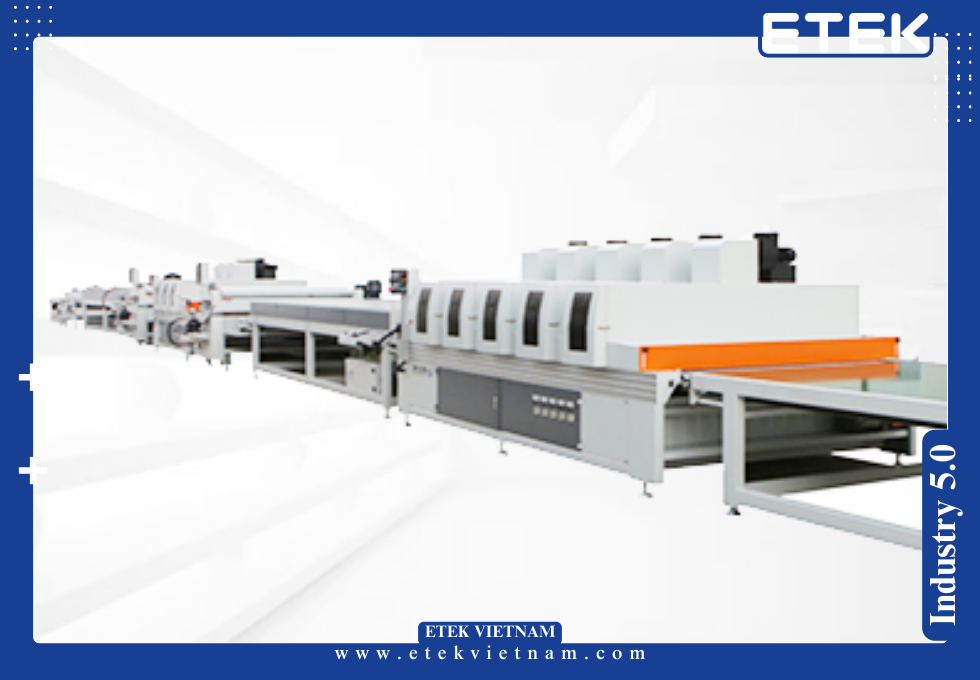
Một dây chuyền sơn UV tiêu chuẩn được thiết kế theo dạng module liên tục nhằm đảm bảo tốc độ xử lý cao, độ ổn định lớp phủ và khả năng tự động hóa. Toàn bộ hệ thống thường bao gồm các cụm thiết bị chính như khu xử lý bề mặt, hệ thống phun hoặc lăn sơn, buồng san phẳng lớp phủ và khu vực chiếu tia UV để hoàn tất quá trình đóng rắn UV.
Trong sản xuất công nghiệp, các dây chuyền này thường có chiều dài từ 25 đến 80 m tùy theo cấu hình. Băng tải vận chuyển có thể sử dụng dạng con lăn, xích treo hoặc băng PVC chịu nhiệt. Tốc độ vận hành phổ biến từ 10 đến 60 m/phút, đáp ứng yêu cầu sản xuất hàng loạt trong sơn UV công nghiệp.
3.1 Hệ thống cấp liệu và băng tải trong dây chuyền sơn UV
Băng tải là thành phần quan trọng quyết định tính ổn định của dây chuyền sơn UV. Trong các nhà máy hiện đại, băng tải con lăn được sử dụng phổ biến vì khả năng chịu tải lớn và dễ bảo trì.
Đường kính con lăn thường từ 50 đến 80 mm, khoảng cách con lăn từ 100 đến 150 mm nhằm đảm bảo bề mặt sản phẩm không bị rung lắc khi di chuyển. Động cơ truyền động thường sử dụng motor giảm tốc công suất 2.2–7.5 kW.
Tốc độ băng tải phải được đồng bộ với thời gian đóng rắn UV để đảm bảo lớp phủ đạt trạng thái polymer hóa hoàn toàn trước khi sản phẩm ra khỏi khu vực chiếu tia.
3.2 Module xử lý bề mặt trước khi sơn UV
Trước khi đưa vào dây chuyền sơn UV, bề mặt vật liệu cần được xử lý để tăng độ bám dính của lớp phủ. Các bước phổ biến gồm chà nhám, làm sạch bụi và xử lý ion hóa.
Máy chà nhám thường sử dụng băng nhám grit P240 đến P600 tùy theo yêu cầu bề mặt. Sau đó hệ thống hút bụi cyclone hoặc lọc cartridge sẽ loại bỏ hạt bụi có kích thước từ 5 đến 50 µm.
Trong sơn UV công nghiệp, độ sạch bề mặt có thể ảnh hưởng trực tiếp đến độ bám dính của lớp phủ và hiệu quả của công nghệ UV trong giai đoạn đóng rắn.
3.3 Hệ thống phủ sơn trong dây chuyền sơn UV
Trong dây chuyền sơn UV, lớp phủ có thể được áp dụng bằng nhiều phương pháp khác nhau như phun, lăn hoặc curtain coating.
Phun sơn thường sử dụng súng HVLP hoặc airless với áp suất 80–120 bar. Phương pháp này phù hợp với sản phẩm có hình dạng phức tạp.
Lăn sơn được dùng phổ biến trong sản xuất ván gỗ và tấm nhựa. Tốc độ con lăn có thể đạt 15–25 m/phút với độ dày lớp phủ từ 20 đến 60 µm.
Curtain coating tạo lớp phủ đồng đều bằng cách cho vật liệu đi qua màn sơn liên tục, thường dùng trong dây chuyền sơn nhanh khô cho tấm phẳng.
3.4 Buồng san phẳng lớp sơn trước khi đóng rắn UV
Sau khi phủ sơn, sản phẩm thường đi qua buồng san phẳng để lớp phủ tự cân bằng. Thời gian lưu trong buồng này thường từ 10 đến 60 giây.
Trong giai đoạn này, độ nhớt của lớp sơn được duy trì ở mức 1500–5000 cP để đảm bảo bề mặt mịn. Nhiệt độ môi trường thường được kiểm soát ở 25–30°C.
Bước san phẳng giúp giảm hiện tượng vân cam và đảm bảo khi đi vào khu đóng rắn UV, lớp phủ đạt độ đồng đều tối ưu.
3.5 Hệ thống đèn UV trong công nghệ UV
Đèn UV là trái tim của dây chuyền sơn UV. Trong công nghiệp hiện nay có hai loại chính gồm đèn thủy ngân cao áp và đèn UV LED.
Đèn thủy ngân có công suất từ 80 đến 240 W/cm và phát ra phổ bức xạ rộng. Nhiệt độ bề mặt đèn có thể đạt 600°C nên cần hệ thống làm mát bằng quạt hoặc nước.
Đèn LED UV có bước sóng cố định 365 nm hoặc 395 nm, tiêu thụ điện thấp hơn khoảng 30–40% so với đèn truyền thống. Nhờ đó công nghệ UV ngày càng được ứng dụng rộng rãi trong sản xuất hiện đại.
3.6 Buồng làm mát và ổn định lớp phủ sau đóng rắn UV
Sau khi hoàn tất đóng rắn UV, sản phẩm thường đi qua buồng làm mát để ổn định cấu trúc lớp phủ. Nhiệt độ bề mặt sau chiếu UV có thể đạt 50–70°C.
Hệ thống làm mát sử dụng quạt ly tâm công suất 1.5–3 kW để giảm nhiệt độ xuống khoảng 30°C. Điều này giúp tránh biến dạng vật liệu nhạy nhiệt.
Trong các hệ thống sơn UV công nghiệp, giai đoạn làm mát giúp tăng độ ổn định của lớp phủ và chuẩn bị cho các công đoạn gia công tiếp theo.
3.7 Hệ thống điều khiển tự động của dây chuyền sơn UV
Các nhà máy hiện đại thường tích hợp PLC và màn hình HMI để điều khiển dây chuyền sơn UV. Các thông số như tốc độ băng tải, công suất đèn UV và nhiệt độ buồng sơn được giám sát liên tục.
Cảm biến quang học có thể phát hiện vị trí sản phẩm để kích hoạt đèn UV đúng thời điểm. Điều này giúp tiết kiệm điện năng và tăng tuổi thọ đèn.
Nhờ tự động hóa, các hệ thống sơn nhanh khô có thể duy trì chất lượng ổn định trong suốt quá trình sản xuất hàng loạt.
- Tổng quan các nhóm công nghệ sơn được trình bày tại bài “Phân loại dây chuyền sơn trong sản xuất hiện đại”.
4. VẬT LIỆU VÀ HÓA CHẤT SỬ DỤNG TRONG SƠN UV CÔNG NGHIỆP
Trong dây chuyền sơn UV, thành phần hóa học của lớp phủ đóng vai trò quyết định đến chất lượng bề mặt. Các công thức sơn thường được thiết kế để tối ưu hóa tốc độ phản ứng polymer hóa và độ bền cơ học của lớp phủ.
Hầu hết các loại sơn UV công nghiệp hiện nay đều dựa trên hệ nhựa acrylate. Loại nhựa này phản ứng nhanh khi tiếp xúc với tia cực tím và tạo lớp phủ có độ cứng cao.
4.1 Oligomer – thành phần chính của lớp phủ UV
Oligomer chiếm khoảng 40–70% thành phần trong sơn UV. Đây là polymer có khối lượng phân tử trung bình từ 500 đến 5000 g/mol.
Trong dây chuyền sơn UV, các oligomer phổ biến gồm urethane acrylate, epoxy acrylate và polyester acrylate.
Urethane acrylate mang lại độ bền cơ học và độ dẻo cao. Epoxy acrylate giúp lớp phủ có độ cứng và khả năng kháng hóa chất tốt.
4.2 Monomer phản ứng trong công nghệ UV
Monomer đóng vai trò giảm độ nhớt của lớp sơn và tham gia trực tiếp vào phản ứng polymer hóa. Tỷ lệ monomer trong sơn UV công nghiệp thường dao động từ 20 đến 40%.
Các monomer phổ biến gồm HDDA, TPGDA và TMPTA. Những hợp chất này có khả năng phản ứng nhanh khi quá trình đóng rắn UV được kích hoạt.
Nhờ đó lớp phủ có thể đạt độ cứng bề mặt cao chỉ sau vài giây chiếu tia.
4.3 Photoinitiator trong hệ sơn UV
Photoinitiator là thành phần quan trọng giúp kích hoạt phản ứng của công nghệ UV. Khi hấp thụ năng lượng tia cực tím, chúng phân hủy tạo ra gốc tự do.
Trong dây chuyền sơn UV, nồng độ photoinitiator thường được kiểm soát từ 2 đến 6%.
Các hợp chất như Irgacure 184, TPO hoặc benzophenone thường được sử dụng vì khả năng hấp thụ tia UV hiệu quả.
4.4 Phụ gia cải thiện tính năng lớp phủ
Ngoài thành phần chính, lớp phủ trong sơn UV công nghiệp còn chứa nhiều loại phụ gia chuyên dụng.
Chất chống bọt giúp loại bỏ bọt khí trong quá trình phun sơn. Chất san phẳng giúp bề mặt đạt độ bóng cao.
Một số hệ thống sơn nhanh khô còn bổ sung phụ gia chống trầy xước nano silica để tăng độ bền bề mặt.
4.5 Độ dày lớp phủ trong dây chuyền sơn UV
Độ dày lớp sơn ảnh hưởng trực tiếp đến hiệu quả của đóng rắn UV. Nếu lớp phủ quá dày, tia UV khó xuyên qua toàn bộ vật liệu.
Trong dây chuyền sơn UV, độ dày lớp phủ thường được kiểm soát từ 10 đến 80 µm.
Các cảm biến đo độ dày không tiếp xúc thường được sử dụng để kiểm soát thông số này trong sản xuất.
4.6 Tính chất cơ học của lớp phủ UV
Lớp phủ sau khi đóng rắn UV có độ cứng cao và khả năng chống mài mòn tốt. Độ cứng bề mặt có thể đạt 2H đến 6H theo tiêu chuẩn ASTM.
Trong các hệ thống sơn UV công nghiệp, khả năng chống mài mòn thường được kiểm tra bằng máy Taber Abraser với tải trọng 500 g.
Chỉ số hao mòn thường dưới 30 mg sau 1000 chu kỳ, cho thấy độ bền bề mặt rất cao.
5. ƯU ĐIỂM CỦA DÂY CHUYỀN SƠN UV TRONG SẢN XUẤT CÔNG NGHIỆP
Trong nhiều ngành sản xuất hiện đại, dây chuyền sơn UV được xem là một trong những giải pháp hoàn thiện bề mặt hiệu quả nhất. Nhờ cơ chế phản ứng quang hóa, lớp phủ có thể đạt trạng thái đóng rắn gần như ngay lập tức sau khi tiếp xúc với tia cực tím.
So với nhiều công nghệ phủ truyền thống, hệ thống này mang lại lợi thế lớn về tốc độ, năng suất và khả năng tiết kiệm năng lượng. Chính vì vậy, sơn UV công nghiệp ngày càng được ứng dụng rộng rãi trong sản xuất nội thất, vật liệu trang trí và linh kiện kỹ thuật.
5.1 Tốc độ đóng rắn cực nhanh của công nghệ UV
Ưu điểm nổi bật nhất của dây chuyền sơn UV là tốc độ phản ứng polymer hóa rất cao. Khi lớp phủ tiếp xúc với tia cực tím, photoinitiator hấp thụ năng lượng và tạo ra các gốc tự do kích hoạt quá trình đóng rắn UV.
Thời gian phản ứng thường chỉ kéo dài từ 1 đến 5 giây. Điều này giúp dây chuyền đạt tốc độ vận hành lên đến 40–60 m/phút trong nhiều hệ thống sơn nhanh khô.
Nhờ khả năng đóng rắn tức thì, sản phẩm có thể tiếp tục gia công hoặc đóng gói ngay sau khi rời khỏi khu vực chiếu tia UV.
5.2 Tiết kiệm năng lượng so với hệ thống sấy nhiệt
Một hệ thống sấy nhiệt truyền thống thường cần duy trì nhiệt độ 120–180°C trong thời gian dài để làm bay hơi dung môi và tạo màng sơn. Quá trình này tiêu thụ lượng điện năng đáng kể.
Trong dây chuyền sơn UV, năng lượng chỉ tập trung vào khu vực chiếu tia. Công suất đèn UV phổ biến từ 80 đến 240 W/cm, nhưng thời gian chiếu rất ngắn.
Nhờ đó, tổng mức tiêu thụ điện năng của công nghệ UV có thể thấp hơn 30–60% so với công nghệ sấy nhiệt truyền thống.
5.3 Chất lượng bề mặt cao trong sơn UV công nghiệp
Lớp phủ tạo ra trong sơn UV công nghiệp có độ bóng và độ cứng cao nhờ cấu trúc polymer liên kết chéo. Độ cứng bề mặt có thể đạt 3H–6H theo tiêu chuẩn ASTM D3363.
Ngoài ra, lớp phủ còn có khả năng chống trầy xước và kháng hóa chất tốt. Điều này rất quan trọng đối với các sản phẩm nội thất hoặc vật liệu trang trí chịu tác động cơ học thường xuyên.
Trong nhiều trường hợp, dây chuyền sơn UV có thể tạo bề mặt có độ bóng trên 90 GU khi đo bằng máy glossmeter góc 60°.
5.4 Giảm phát thải VOC trong sản xuất
Trong nhiều quốc gia, quy định về môi trường yêu cầu giảm phát thải hợp chất hữu cơ bay hơi (VOC). Công nghệ sơn truyền thống thường chứa 30–60% dung môi.
Ngược lại, sơn UV công nghiệp thường có hàm lượng dung môi dưới 5%. Một số hệ sơn thậm chí hoàn toàn không chứa dung môi.
Nhờ đặc điểm này, công nghệ UV giúp giảm đáng kể phát thải VOC, đồng thời cải thiện môi trường làm việc trong nhà máy.
5.5 Tăng năng suất của dây chuyền sản xuất
Một dây chuyền sơn UV có thể xử lý hàng nghìn mét vuông sản phẩm mỗi giờ. Trong ngành gỗ công nghiệp, tốc độ sản xuất có thể đạt 2000–4000 m² bề mặt mỗi ca làm việc.
Nhờ cơ chế đóng rắn UV, doanh nghiệp không cần bố trí khu vực sấy dài hoặc kho chờ khô. Điều này giúp giảm diện tích nhà xưởng và tối ưu hóa luồng sản xuất.
Ngoài ra, các hệ thống sơn nhanh khô bằng UV thường có thể hoạt động liên tục trong nhiều giờ mà không cần dừng dây chuyền.
5.6 Khả năng tự động hóa cao của dây chuyền sơn UV
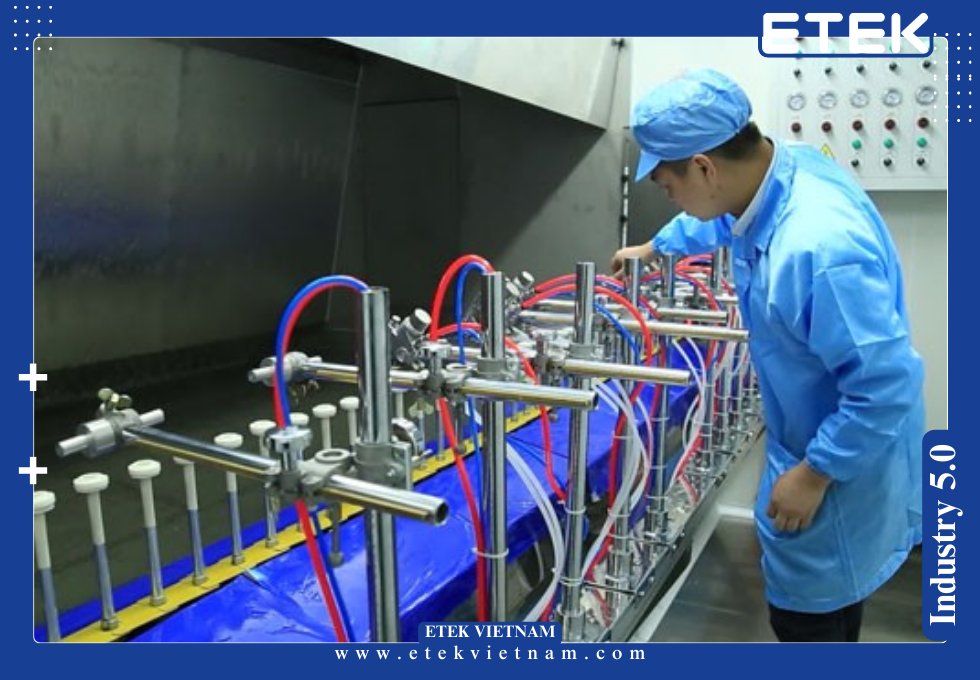
Các hệ thống dây chuyền sơn UV hiện đại thường được tích hợp điều khiển PLC và cảm biến quang học để giám sát quá trình sản xuất.
Các thông số như tốc độ băng tải, công suất đèn UV và nhiệt độ buồng sơn được kiểm soát tự động. Điều này giúp đảm bảo quá trình đóng rắn UV diễn ra ổn định.
Nhờ mức độ tự động hóa cao, doanh nghiệp có thể giảm số lượng nhân công vận hành và tăng tính nhất quán của chất lượng sản phẩm.
5.7 Khả năng tạo lớp phủ chức năng đặc biệt
Ngoài mục đích trang trí, lớp phủ trong sơn UV công nghiệp còn có thể được thiết kế để cung cấp nhiều tính năng đặc biệt.
Ví dụ, lớp phủ có thể được bổ sung hạt nano silica để tăng khả năng chống trầy xước. Một số hệ công nghệ UV còn tạo lớp phủ chống tia UV hoặc chống bám bẩn.
Nhờ tính linh hoạt của vật liệu, dây chuyền sơn UV có thể đáp ứng nhiều yêu cầu kỹ thuật khác nhau trong sản xuất.
- Các giải pháp đóng rắn và sấy sơn sẽ được phân tích tại bài “Lò sấy sơn công nghiệp và công nghệ đóng rắn”.
6. HẠN CHẾ VÀ GIỚI HẠN CỦA DÂY CHUYỀN SƠN UV
Mặc dù mang lại nhiều lợi ích, dây chuyền sơn UV vẫn tồn tại một số hạn chế nhất định. Những yếu tố này cần được cân nhắc khi lựa chọn công nghệ hoàn thiện bề mặt cho nhà máy.
Các hạn chế thường liên quan đến chi phí đầu tư thiết bị, khả năng tương thích vật liệu và yêu cầu kiểm soát quy trình nghiêm ngặt.
6.1 Chi phí đầu tư ban đầu cao
Một dây chuyền sơn UV hoàn chỉnh thường bao gồm nhiều thiết bị như máy chà nhám, hệ thống phủ sơn, buồng san phẳng và đèn UV công suất cao.
Tổng chi phí đầu tư cho một dây chuyền công nghiệp có thể dao động từ 200.000 đến hơn 1 triệu USD tùy cấu hình.
Ngoài ra, các thiết bị công nghệ UV như đèn chiếu và bộ nguồn điện tử cũng có giá thành khá cao so với hệ thống sấy nhiệt truyền thống.
6.2 Giới hạn vật liệu trong quá trình đóng rắn UV
Quá trình đóng rắn UV phụ thuộc vào khả năng xuyên thấu của tia cực tím. Nếu vật liệu nền có màu tối hoặc hấp thụ tia UV mạnh, hiệu quả đóng rắn có thể giảm.
Điều này khiến sơn UV công nghiệp thường phù hợp hơn với bề mặt sáng màu hoặc bán trong suốt.
Ngoài ra, các sản phẩm có hình dạng phức tạp đôi khi khó đảm bảo tất cả khu vực đều nhận đủ năng lượng tia UV.
6.3 Khó áp dụng cho lớp phủ quá dày
Tia UV chỉ có thể xuyên qua một độ dày lớp phủ nhất định. Nếu lớp sơn quá dày, phần vật liệu bên dưới có thể không được polymer hóa hoàn toàn.
Trong dây chuyền sơn UV, độ dày lớp phủ thường được giới hạn trong khoảng 10–80 µm.
Để đạt độ dày lớn hơn, các nhà sản xuất thường áp dụng nhiều lớp phủ và thực hiện đóng rắn UV từng lớp.
6.4 Yêu cầu kiểm soát quy trình nghiêm ngặt
Hiệu quả của công nghệ UV phụ thuộc vào nhiều thông số kỹ thuật như công suất đèn, tốc độ băng tải và độ dày lớp sơn.
Nếu một trong các thông số này không được kiểm soát chính xác, lớp phủ có thể bị đóng rắn không hoàn toàn hoặc xuất hiện khuyết tật bề mặt.
Do đó, vận hành dây chuyền sơn UV đòi hỏi hệ thống kiểm soát chất lượng chặt chẽ.
6.5 Nguy cơ suy giảm hiệu suất đèn UV
Đèn UV có tuổi thọ giới hạn. Sau khoảng 1000 đến 2000 giờ hoạt động, cường độ bức xạ có thể giảm đáng kể.
Điều này ảnh hưởng trực tiếp đến hiệu quả đóng rắn UV trong dây chuyền.
Vì vậy, các nhà máy sử dụng sơn nhanh khô bằng UV thường phải kiểm tra định kỳ cường độ bức xạ và thay thế đèn khi cần thiết.
6.6 Yêu cầu an toàn trong vận hành công nghệ UV
Tia cực tím có thể gây hại cho da và mắt nếu tiếp xúc trực tiếp trong thời gian dài. Vì vậy, khu vực chiếu tia trong dây chuyền sơn UV phải được che chắn kín.
Nhân viên vận hành thường phải sử dụng kính bảo hộ và thiết bị bảo vệ phù hợp.
Trong các hệ thống sơn UV công nghiệp, cảm biến an toàn thường được lắp đặt để tự động tắt đèn khi cửa buồng UV mở.
6.7 Yêu cầu đào tạo kỹ thuật cho nhân sự
Vận hành dây chuyền sơn UV đòi hỏi hiểu biết về hóa học lớp phủ và kỹ thuật chiếu tia UV. Nhân viên cần được đào tạo để điều chỉnh đúng các thông số quy trình.
Ngoài ra, việc bảo trì thiết bị trong công nghệ UV cũng cần kỹ năng chuyên môn nhằm đảm bảo hệ thống hoạt động ổn định.
Do đó, các doanh nghiệp áp dụng sơn UV công nghiệp thường phải đầu tư vào đào tạo kỹ thuật cho đội ngũ vận hành.
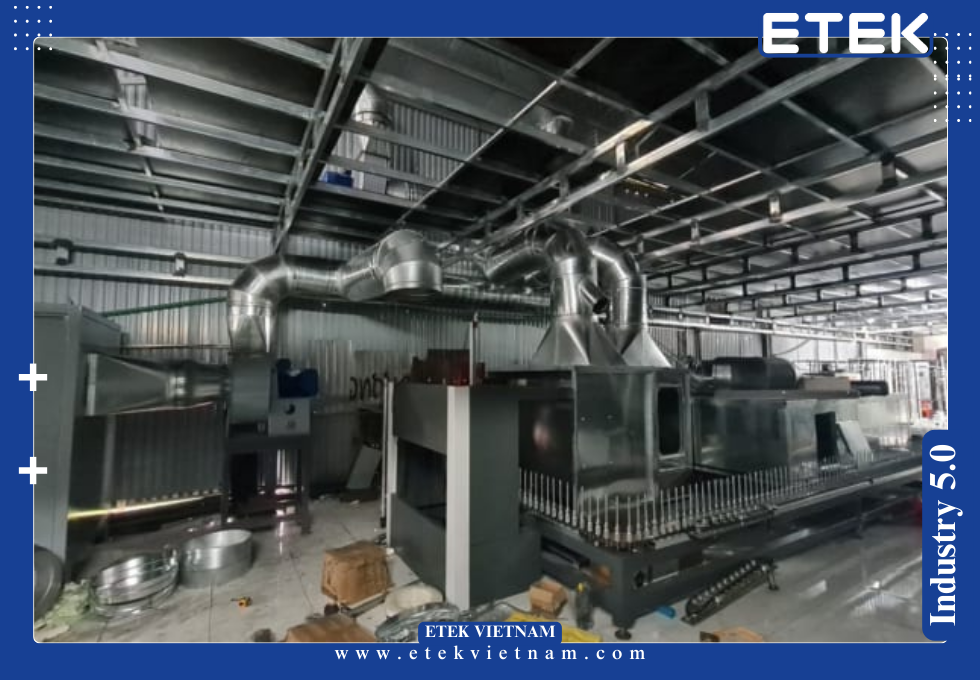
7. ĐIỀU KIỆN ÁP DỤNG DÂY CHUYỀN SƠN UV TRONG SẢN XUẤT CÔNG NGHIỆP
Việc triển khai dây chuyền sơn UV trong nhà máy không chỉ phụ thuộc vào nhu cầu hoàn thiện bề mặt mà còn liên quan đến đặc tính vật liệu, cấu trúc sản phẩm và yêu cầu sản lượng. Mặc dù công nghệ UV mang lại nhiều lợi ích về tốc độ và năng suất, hệ thống này vẫn cần được thiết kế phù hợp với từng loại sản phẩm để đạt hiệu quả tối ưu.
Trong nhiều nhà máy hiện đại, việc đánh giá điều kiện áp dụng thường được thực hiện ngay từ giai đoạn thiết kế dây chuyền sản xuất. Các yếu tố như kích thước sản phẩm, độ dày lớp phủ và khả năng tiếp xúc với tia UV đều ảnh hưởng trực tiếp đến hiệu quả của quá trình đóng rắn UV.
7.1 Yêu cầu về đặc tính vật liệu nền
Vật liệu nền là yếu tố quan trọng quyết định khả năng áp dụng dây chuyền sơn UV. Những vật liệu có bề mặt phẳng và khả năng phản xạ ánh sáng tốt thường đạt hiệu quả đóng rắn cao hơn.
Trong sơn UV công nghiệp, các vật liệu phổ biến bao gồm MDF, HDF, gỗ veneer, nhựa PVC, PET và kim loại phủ sơn lót. Những vật liệu này cho phép tia UV xuyên qua lớp phủ và kích hoạt phản ứng polymer hóa một cách hiệu quả.
Ngược lại, các vật liệu có màu tối hoặc chứa nhiều chất hấp thụ tia cực tím có thể làm giảm hiệu quả của quá trình đóng rắn UV.
7.2 Yêu cầu về thiết kế sản phẩm
Thiết kế hình học của sản phẩm cũng ảnh hưởng lớn đến hiệu quả của dây chuyền sơn UV. Tia cực tím chủ yếu truyền theo đường thẳng nên những khu vực bị che khuất có thể không nhận đủ năng lượng chiếu xạ.
Vì lý do này, sơn UV công nghiệp thường được áp dụng hiệu quả nhất cho các sản phẩm dạng tấm phẳng hoặc bề mặt đơn giản.
Trong trường hợp sản phẩm có hình dạng phức tạp, nhà sản xuất có thể cần sử dụng nhiều đèn UV bố trí ở các góc khác nhau để đảm bảo quá trình đóng rắn UV diễn ra đồng đều.
7.3 Kiểm soát môi trường sản xuất
Môi trường nhà xưởng cũng đóng vai trò quan trọng khi vận hành dây chuyền sơn UV. Nhiệt độ và độ ẩm không khí có thể ảnh hưởng đến độ nhớt của lớp sơn và quá trình san phẳng bề mặt.
Trong nhiều hệ thống sơn nhanh khô, nhiệt độ môi trường thường được duy trì ở mức 22–28°C. Độ ẩm tương đối được kiểm soát trong khoảng 45–65%.
Điều kiện môi trường ổn định giúp lớp phủ đạt trạng thái cân bằng trước khi bước vào giai đoạn đóng rắn UV, từ đó nâng cao chất lượng bề mặt.
7.4 Kiểm soát độ dày lớp phủ
Độ dày lớp sơn là một trong những thông số quan trọng trong dây chuyền sơn UV. Nếu lớp phủ quá mỏng, bề mặt sản phẩm có thể không đạt độ bóng và độ bền mong muốn.
Ngược lại, nếu lớp phủ quá dày, tia UV có thể không xuyên qua toàn bộ lớp sơn. Điều này làm giảm hiệu quả của quá trình đóng rắn UV.
Trong sơn UV công nghiệp, độ dày lớp phủ thường được kiểm soát trong khoảng 20–60 µm đối với lớp phủ hoàn thiện.
7.5 Yêu cầu về năng lượng chiếu xạ UV
Hiệu quả của công nghệ UV phụ thuộc trực tiếp vào năng lượng chiếu xạ từ đèn UV. Năng lượng này thường được đo bằng đơn vị mJ/cm².
Trong nhiều dây chuyền sơn UV, mức năng lượng cần thiết để đạt trạng thái đóng rắn hoàn toàn thường nằm trong khoảng 500 đến 1500 mJ/cm².
Nếu năng lượng chiếu xạ không đủ, lớp phủ có thể bị đóng rắn một phần và dẫn đến giảm độ bền cơ học của bề mặt.
7.6 Tích hợp dây chuyền sơn UV với hệ thống sản xuất
Một dây chuyền sơn UV hiệu quả cần được tích hợp chặt chẽ với các công đoạn trước và sau trong quy trình sản xuất.
Ví dụ, trong ngành gỗ công nghiệp, dây chuyền thường được kết nối với hệ thống cắt, chà nhám và đóng gói tự động. Điều này giúp duy trì dòng sản xuất liên tục.
Nhờ khả năng sơn nhanh khô, sản phẩm sau khi ra khỏi khu vực chiếu UV có thể được chuyển ngay sang công đoạn lắp ráp hoặc đóng gói mà không cần thời gian chờ.
7.7 Kiểm soát chất lượng trong dây chuyền sơn UV
Để đảm bảo hiệu quả của dây chuyền sơn UV, các nhà máy thường triển khai nhiều phương pháp kiểm tra chất lượng lớp phủ.
Độ cứng bề mặt được đo bằng phương pháp bút chì theo tiêu chuẩn ASTM. Độ bám dính thường được kiểm tra bằng phương pháp cross-cut.
Trong các hệ thống sơn UV công nghiệp, việc kiểm tra định kỳ giúp đảm bảo quá trình đóng rắn UV diễn ra hoàn toàn và lớp phủ đạt tiêu chuẩn kỹ thuật.
8. XU HƯỚNG PHÁT TRIỂN CỦA CÔNG NGHỆ UV TRONG TƯƠNG LAI
Cùng với sự phát triển của tự động hóa và sản xuất thông minh, dây chuyền sơn UV đang tiếp tục được cải tiến để đáp ứng các yêu cầu ngày càng cao về hiệu suất và môi trường.
Nhiều nhà sản xuất thiết bị đang nghiên cứu các giải pháp mới nhằm nâng cao hiệu quả của công nghệ UV, đồng thời giảm chi phí vận hành cho doanh nghiệp.
8.1 Sự phát triển của đèn UV LED
Một trong những xu hướng quan trọng nhất hiện nay là sự chuyển đổi từ đèn thủy ngân sang đèn LED trong dây chuyền sơn UV.
Đèn LED UV có nhiều ưu điểm như tiêu thụ điện thấp, tuổi thọ cao và không chứa thủy ngân. Tuổi thọ của đèn LED có thể đạt 20.000 giờ, cao hơn nhiều so với đèn UV truyền thống.
Nhờ đặc điểm này, nhiều hệ thống sơn UV công nghiệp đang dần chuyển sang sử dụng đèn LED để tối ưu hiệu suất năng lượng.
8.2 Tích hợp tự động hóa và công nghệ số
Các nhà máy hiện đại đang tích hợp dây chuyền sơn UV với hệ thống điều khiển thông minh dựa trên IoT và dữ liệu sản xuất.
Cảm biến bức xạ UV, cảm biến nhiệt độ và hệ thống phân tích dữ liệu có thể giúp tối ưu hóa quá trình đóng rắn UV.
Nhờ đó, doanh nghiệp có thể phát hiện sớm các sai lệch trong quy trình và điều chỉnh ngay lập tức để đảm bảo chất lượng lớp phủ.
8.3 Phát triển vật liệu sơn UV thế hệ mới
Các nhà nghiên cứu đang phát triển nhiều loại vật liệu mới cho sơn UV công nghiệp nhằm cải thiện tính năng lớp phủ.
Ví dụ, các hệ nhựa acrylate cải tiến có thể giúp lớp phủ đạt độ dẻo cao hơn mà vẫn duy trì khả năng sơn nhanh khô.
Ngoài ra, nhiều công thức công nghệ UV mới cũng đang được nghiên cứu để giảm hiện tượng vàng hóa và tăng khả năng chống tia UV.
8.4 Ứng dụng dây chuyền sơn UV trong sản xuất xanh
Xu hướng sản xuất bền vững đang thúc đẩy sự phát triển của dây chuyền sơn UV trên toàn cầu. Công nghệ này giúp giảm phát thải VOC và tiêu thụ năng lượng thấp hơn so với nhiều hệ thống sơn truyền thống.
Trong nhiều nhà máy, sơn UV công nghiệp được xem là giải pháp phù hợp để đáp ứng các tiêu chuẩn môi trường ngày càng nghiêm ngặt.
Nhờ ưu điểm này, công nghệ UV được dự báo sẽ tiếp tục mở rộng ứng dụng trong nhiều lĩnh vực sản xuất.
8.5 Mở rộng ứng dụng trong nhiều ngành công nghiệp
Ban đầu, dây chuyền sơn UV chủ yếu được sử dụng trong ngành gỗ và in ấn. Tuy nhiên, phạm vi ứng dụng đang ngày càng mở rộng.
Hiện nay, nhiều ngành như điện tử, ô tô, vật liệu xây dựng và sản xuất bao bì đều đang áp dụng sơn nhanh khô bằng UV.
Sự phát triển của vật liệu mới và thiết bị chiếu UV hiệu suất cao đang mở ra nhiều cơ hội cho sơn UV công nghiệp.
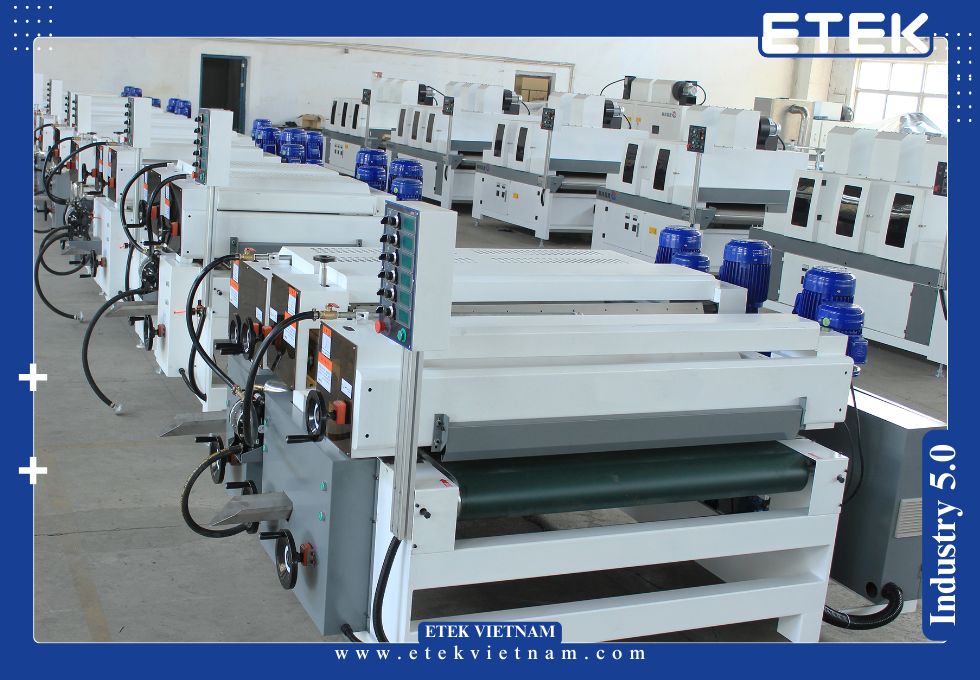
KẾT LUẬN
Với khả năng đóng rắn nhanh, tiết kiệm năng lượng và tạo lớp phủ chất lượng cao, dây chuyền sơn UV đang trở thành một trong những giải pháp hoàn thiện bề mặt quan trọng trong sản xuất hiện đại.
Nhờ cơ chế đóng rắn UV, lớp phủ có thể đạt độ cứng cao và độ bền vượt trội chỉ trong vài giây chiếu tia. Điều này giúp tăng năng suất sản xuất và giảm chi phí vận hành cho doanh nghiệp.
Tuy vẫn tồn tại một số hạn chế về vật liệu và chi phí đầu tư ban đầu, sự phát triển của công nghệ UV và các hệ sơn UV công nghiệp mới đang giúp mở rộng phạm vi ứng dụng của công nghệ này trong nhiều ngành công nghiệp.
TÌM HIỂU THÊM: