DÂY CHUYỀN SƠN DUNG MÔI CÔNG NGHIỆP: BỀ MẶT HOÀN THIỆN CAO, LINH HOẠT SẢN XUẤT VÀ KIỂM SOÁT VOC
Dây chuyền sơn dung môi vẫn là giải pháp công nghệ phổ biến trong nhiều ngành sản xuất nhờ khả năng tạo lớp phủ bền, độ bóng cao và thích ứng với nhiều loại vật liệu. Hệ thống này sử dụng dung môi hữu cơ làm môi trường phân tán nhựa sơn, cho phép kiểm soát quá trình bay hơi, tạo màng và chất lượng lớp phủ trong điều kiện sản xuất công nghiệp liên tục.
1. Tổng quan công nghệ dây chuyền sơn dung môi trong sản xuất hiện đại
1.1 Khái niệm công nghệ dây chuyền sơn dung môi
Trong sản xuất công nghiệp, dây chuyền sơn dung môi là hệ thống thiết bị tích hợp thực hiện toàn bộ quá trình phủ sơn từ xử lý bề mặt, phun sơn, bay hơi dung môi đến sấy đóng rắn. Công nghệ này sử dụng dung môi hữu cơ như toluene, xylene hoặc MEK làm môi trường hòa tan nhựa polymer.
Dung môi giúp giảm độ nhớt sơn xuống khoảng 15–40 s (theo cốc Ford #4), tạo điều kiện cho quá trình phun mịn và phân bố đều trên bề mặt. Sau khi phun, dung môi bay hơi nhanh ở nhiệt độ 25–60°C, hình thành lớp màng sơn có độ bám dính cao.
Nhờ cơ chế bay hơi dung môi, hệ thống này có thể đạt độ dày màng sơn từ 20–80 µm trong một chu kỳ phủ.
1.2 Lịch sử phát triển của sơn dung môi công nghiệp
Trước khi các công nghệ sơn thân thiện môi trường phát triển, sơn dung môi công nghiệp gần như là tiêu chuẩn trong các ngành cơ khí, ô tô và điện tử.
Trong giai đoạn 1950–1990, hơn 90% lớp phủ công nghiệp sử dụng dung môi hữu cơ vì khả năng tạo màng ổn định và tính tương thích vật liệu cao. Các loại nhựa phổ biến bao gồm alkyd, acrylic, epoxy và polyurethane.
Nhờ đặc tính bay hơi nhanh của dung môi, tốc độ sản xuất có thể đạt 60–120 chi tiết mỗi giờ trong các dây chuyền tự động. Điều này giúp công nghệ sơn dung môi chiếm ưu thế trong các ngành sản xuất khối lượng lớn.
1.3 Vai trò của dây chuyền sơn dung môi trong các ngành công nghiệp
Trong nhiều lĩnh vực, dây chuyền sơn dung môi vẫn đóng vai trò quan trọng nhờ khả năng tạo lớp phủ có tính cơ học và thẩm mỹ cao.
Ngành sản xuất ô tô sử dụng công nghệ này cho lớp sơn lót chống ăn mòn và lớp sơn phủ bóng. Ngành điện tử áp dụng để phủ bảo vệ khung kim loại và vỏ thiết bị. Trong cơ khí chế tạo, lớp sơn dung môi giúp tăng khả năng chống oxy hóa và chịu hóa chất.
Các lớp phủ có thể đạt độ bền va đập 50–80 kg·cm và độ bám dính cấp 0–1 theo tiêu chuẩn ASTM D3359.
1.4 Thành phần hóa học của sơn dung môi
Một hệ sơn dung môi điển hình gồm bốn thành phần chính gồm nhựa nền, dung môi, bột màu và phụ gia.
Nhựa nền chiếm khoảng 30–50% khối lượng và quyết định tính chất cơ học của lớp phủ. Dung môi chiếm 30–60% và có nhiệm vụ điều chỉnh độ nhớt. Bột màu chiếm 10–20% giúp tạo màu và khả năng che phủ.
Các phụ gia chiếm dưới 5% nhưng đóng vai trò quan trọng trong việc ổn định hệ sơn, chống tạo bọt, cải thiện độ chảy và nâng cao chất lượng hoàn thiện bề mặt.
1.5 Sự khác biệt giữa sơn dung môi và sơn nước
So với các hệ sơn nước hiện đại, sơn truyền thống sử dụng dung môi hữu cơ có cơ chế bay hơi hoàn toàn khác.
Sơn dung môi dựa vào quá trình bay hơi dung môi để tạo màng polymer liên tục. Trong khi đó, sơn nước phụ thuộc vào quá trình kết tụ hạt polymer khi nước bay hơi.
Nhờ khả năng hòa tan tốt của dung môi hữu cơ, lớp sơn dung môi thường có độ bóng đạt 85–95 GU (Gloss Unit ở góc 60°). Đây là lý do nhiều ngành yêu cầu tính thẩm mỹ cao vẫn sử dụng công nghệ này.
1.6 Các tiêu chuẩn kỹ thuật trong dây chuyền sơn dung môi
Để đảm bảo chất lượng sản phẩm, các hệ thống dây chuyền sơn dung môi phải đáp ứng nhiều tiêu chuẩn kỹ thuật nghiêm ngặt.
Nhiệt độ buồng sấy thường dao động từ 120–180°C tùy loại nhựa polymer. Tốc độ gió trong buồng phun được duy trì ở mức 0.3–0.5 m/s để kiểm soát dòng khí và hạn chế bụi sơn.
Hàm lượng VOC sơn trong khí thải có thể dao động từ 150–600 g/L nếu không được xử lý. Vì vậy các hệ thống thu hồi dung môi và xử lý khí thải trở thành thành phần bắt buộc trong thiết kế dây chuyền hiện đại.
- Để hiểu vị trí của sơn dung môi trong toàn bộ hệ thống sơn công nghiệp, bạn nên đọc bài “Dây chuyền sơn: Cấu tạo, nguyên lý và lựa chọn công nghệ phù hợp ngành công nghiệp”.
2. Nguyên lý hoạt động của dây chuyền sơn dung môi trong sản xuất công nghiệp
2.1 Quy trình công nghệ tổng thể của dây chuyền sơn dung môi
Một hệ thống dây chuyền sơn dung môi tiêu chuẩn gồm nhiều công đoạn liên tiếp được bố trí theo dạng line tự động.
Quy trình thường bắt đầu từ xử lý bề mặt kim loại bằng tẩy dầu, phosphat hóa hoặc blasting. Sau đó sản phẩm được đưa vào buồng phun sơn bằng hệ thống băng tải treo hoặc băng tải con lăn.
Sau khi phủ sơn, sản phẩm đi qua vùng flash-off để dung môi bay hơi sơ bộ trong 3–10 phút trước khi vào lò sấy. Giai đoạn này giúp ổn định lớp sơn và tránh hiện tượng sủi bọt khi gia nhiệt.
2.2 Công đoạn xử lý bề mặt trước khi sơn
Chất lượng lớp phủ phụ thuộc mạnh vào độ sạch và độ nhám của bề mặt nền.
Trong sản xuất cơ khí, bề mặt kim loại thường được xử lý bằng dung dịch kiềm ở nhiệt độ 50–70°C để loại bỏ dầu mỡ. Sau đó chi tiết được rửa nước và xử lý phosphat kẽm với độ dày lớp chuyển hóa khoảng 1–3 µm.
Lớp chuyển hóa này cải thiện độ bám dính của sơn dung môi công nghiệp và tăng khả năng chống ăn mòn trong môi trường muối.
2.3 Hệ thống buồng phun sơn
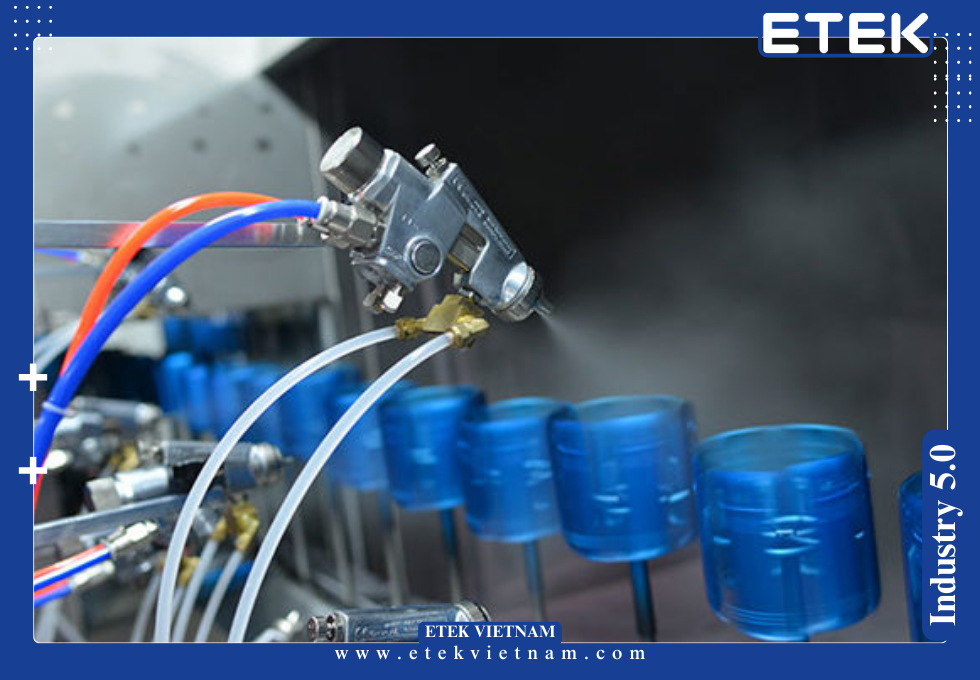
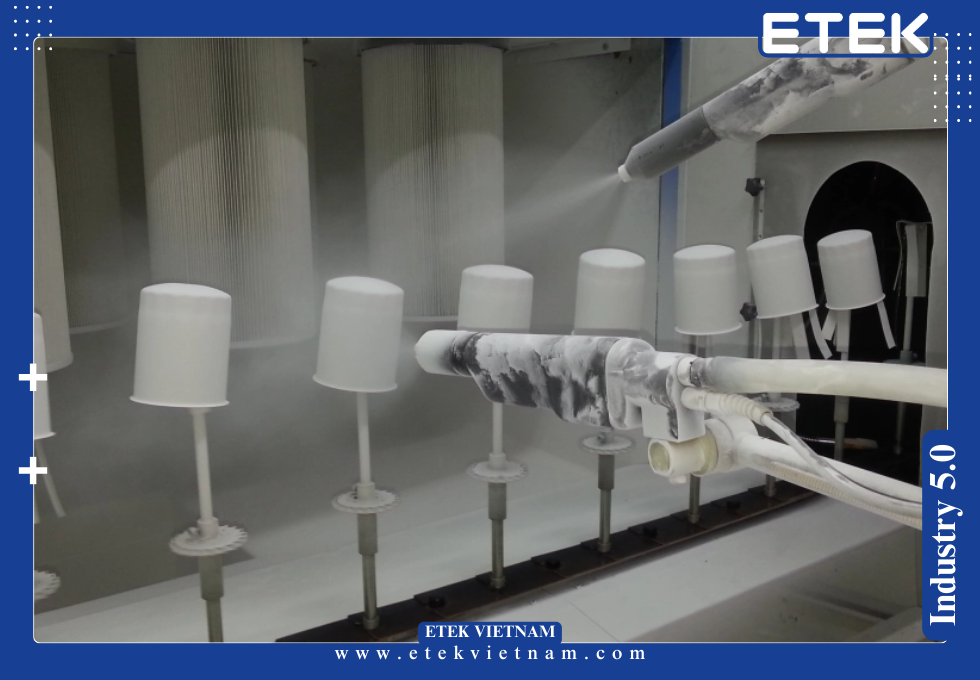
Buồng phun là khu vực quan trọng nhất của dây chuyền. Tại đây sơn được atom hóa thành các hạt có kích thước 20–50 µm bằng súng phun khí nén hoặc súng tĩnh điện.
Áp suất khí nén thường duy trì trong khoảng 2–4 bar để đảm bảo hạt sơn phân tán đồng đều. Với công nghệ phun tĩnh điện, hiệu suất bám sơn có thể đạt 70–85%.
Hệ thống lọc khô hoặc lọc nước được sử dụng để thu hồi sơn dư và giảm phát thải VOC sơn ra môi trường.
2.4 Giai đoạn bay hơi dung môi
Sau khi phun, dung môi bắt đầu bay hơi ngay khi tiếp xúc với không khí.
Tốc độ bay hơi phụ thuộc vào áp suất hơi của dung môi và nhiệt độ môi trường. Ví dụ toluene có áp suất hơi khoảng 28 mmHg ở 25°C nên bay hơi nhanh hơn nhiều so với butyl acetate.
Giai đoạn bay hơi ban đầu kéo dài từ 5–15 phút giúp lớp sơn ổn định cấu trúc và cải thiện chất lượng hoàn thiện bề mặt trước khi sấy.
2.5 Quá trình sấy và đóng rắn
Trong lò sấy, lớp sơn trải qua quá trình bay hơi dung môi hoàn toàn và phản ứng đóng rắn polymer.
Với hệ epoxy hoặc polyurethane, nhiệt độ sấy thường ở mức 140–180°C trong 20–30 phút. Quá trình này giúp tạo mạng lưới polymer liên kết chéo, nâng cao độ bền cơ học của lớp phủ.
Sau khi sấy, độ cứng màng sơn có thể đạt 2H–3H theo thang bút chì ASTM D3363.
2.6 Kiểm tra chất lượng lớp sơn sau khi hoàn thiện
Sau khi rời khỏi lò sấy, sản phẩm được kiểm tra bằng nhiều phương pháp đánh giá lớp phủ.
Độ dày lớp sơn được đo bằng máy đo từ tính hoặc siêu âm với giá trị tiêu chuẩn 40–80 µm. Độ bóng được đo bằng glossmeter ở góc 60°. Kiểm tra độ bám dính được thực hiện bằng phương pháp cross-cut.
Các bước kiểm tra này giúp đảm bảo lớp phủ đạt yêu cầu kỹ thuật và duy trì tính ổn định của toàn bộ dây chuyền sơn dung môi trong quá trình sản xuất.
3. Cấu trúc thiết bị trong dây chuyền sơn dung môi công nghiệp
3.1 Hệ thống băng tải trong dây chuyền sơn dung môi
Trong một dây chuyền sơn dung môi, băng tải đóng vai trò vận chuyển sản phẩm qua các công đoạn xử lý bề mặt, phun sơn và sấy khô. Hai loại băng tải phổ biến gồm băng tải treo (overhead conveyor) và băng tải con lăn.
Băng tải treo thường có tải trọng 20–50 kg/móc, tốc độ vận hành 1–6 m/phút. Hệ thống này phù hợp với sản phẩm kim loại có kích thước lớn như khung máy, vỏ tủ điện hoặc linh kiện ô tô.
Trong các nhà máy điện tử, băng tải con lăn với tốc độ 0.5–3 m/phút giúp vận chuyển các chi tiết nhỏ với độ ổn định cao, đảm bảo lớp phủ từ sơn dung môi công nghiệp được phân bố đồng đều.
3.2 Buồng phun sơn trong dây chuyền sơn dung môi
Buồng phun là thiết bị trung tâm trong dây chuyền sơn dung môi vì đây là nơi tạo lớp phủ trực tiếp lên sản phẩm.
Buồng phun có thể sử dụng công nghệ phun khí nén, HVLP (High Volume Low Pressure) hoặc phun tĩnh điện. Hệ thống HVLP hoạt động ở áp suất 0.7–1.0 bar, giúp giảm lượng sơn thất thoát và cải thiện hiệu suất bám sơn lên đến 75%.
Đối với công nghệ tĩnh điện, điện áp 60–100 kV tạo ra lực hút giữa hạt sơn và bề mặt kim loại. Nhờ đó lượng sơn thất thoát có thể giảm xuống dưới 20%, góp phần giảm phát thải VOC sơn trong quá trình sản xuất.
3.3 Hệ thống cấp và tuần hoàn sơn
Trong các hệ thống dây chuyền sơn dung môi tự động, sơn được cấp từ bồn chứa trung tâm đến súng phun thông qua hệ thống bơm màng hoặc bơm piston.
Áp suất bơm thường duy trì ở mức 2–6 bar để đảm bảo dòng sơn ổn định. Các bộ lọc sơn với kích thước lưới 50–100 µm được lắp đặt để loại bỏ tạp chất trước khi sơn đi vào súng phun.
Ngoài ra, hệ thống khuấy trộn liên tục giúp duy trì độ đồng nhất của hỗn hợp sơn dung môi công nghiệp, đặc biệt với các loại sơn chứa hàm lượng pigment cao.
3.4 Hệ thống thông gió và kiểm soát khí thải
Một yếu tố kỹ thuật quan trọng của dây chuyền sơn dung môi là kiểm soát dòng khí trong buồng phun.
Tốc độ gió tiêu chuẩn thường duy trì ở mức 0.3–0.5 m/s để loại bỏ sương sơn và dung môi bay hơi. Không khí sau khi hút ra sẽ đi qua hệ thống lọc khô hoặc tháp rửa nước.
Hệ thống này giúp giảm nồng độ VOC sơn trong khí thải trước khi đưa vào thiết bị xử lý cuối cùng như RTO (Regenerative Thermal Oxidizer) hoặc than hoạt tính.
3.5 Buồng flash-off và kiểm soát bay hơi dung môi
Sau khi phun, sản phẩm thường đi qua buồng flash-off trước khi vào lò sấy.
Buồng này duy trì nhiệt độ 25–40°C và thời gian lưu 5–10 phút. Mục tiêu là cho phép dung môi bay hơi một phần để lớp sơn ổn định.
Giai đoạn này rất quan trọng đối với sơn truyền thống vì nếu dung môi bay hơi quá nhanh trong lò sấy có thể gây ra hiện tượng rỗ bề mặt hoặc bọt khí trong lớp sơn.
3.6 Lò sấy trong dây chuyền sơn dung môi
Lò sấy là thiết bị quyết định độ bền và tính ổn định của lớp phủ.
Trong dây chuyền sơn dung môi, lò sấy thường sử dụng hệ thống gia nhiệt bằng gas, điện trở hoặc dầu truyền nhiệt. Nhiệt độ sấy phụ thuộc vào loại nhựa polymer trong sơn.
Ví dụ, sơn acrylic thường được sấy ở 120–140°C trong 20 phút, trong khi hệ epoxy hoặc polyurethane cần nhiệt độ 150–180°C. Điều kiện nhiệt này giúp phản ứng polymer hóa diễn ra hoàn toàn và cải thiện chất lượng hoàn thiện bề mặt.
3.7 Hệ thống kiểm soát và tự động hóa
Các dây chuyền hiện đại tích hợp hệ thống PLC và SCADA để kiểm soát toàn bộ quá trình sản xuất.
Các thông số như nhiệt độ lò sấy, tốc độ băng tải, áp suất súng phun và lưu lượng gió được giám sát liên tục. Sai lệch cho phép thường nằm trong khoảng ±2°C đối với nhiệt độ và ±5% đối với lưu lượng khí.
Nhờ tự động hóa, dây chuyền sơn dung môi có thể duy trì độ ổn định sản xuất trong nhiều ca liên tục, giảm sai lệch chất lượng lớp sơn giữa các lô sản phẩm.
- Bức tranh tổng thể các công nghệ sơn được trình bày tại bài “Phân loại dây chuyền sơn trong sản xuất hiện đại”.
4. Ưu điểm kỹ thuật của công nghệ sơn dung môi
4.1 Khả năng tạo lớp phủ chất lượng cao
Một trong những ưu điểm lớn nhất của dây chuyền sơn dung môi là khả năng tạo lớp phủ có độ bóng và độ mịn vượt trội.
Nhờ dung môi hữu cơ hòa tan hoàn toàn nhựa polymer, lớp sơn có thể tự san phẳng tốt trong quá trình bay hơi. Điều này giúp giảm hiện tượng vết chảy hoặc bề mặt cam.
Độ bóng lớp phủ có thể đạt 90–95 GU ở góc 60°, đáp ứng yêu cầu thẩm mỹ cao trong các ngành sản xuất thiết bị gia dụng và linh kiện ô tô.
4.2 Tính linh hoạt với nhiều loại vật liệu
Sơn dung môi công nghiệp có thể áp dụng trên nhiều loại bề mặt khác nhau như thép, nhôm, nhựa ABS hoặc composite.
Nhờ khả năng hòa tan polymer tốt, sơn dung môi có thể bám dính mạnh trên các bề mặt có năng lượng bề mặt thấp. Độ bám dính thường đạt cấp 0–1 theo tiêu chuẩn ASTM D3359.
Điều này giúp công nghệ sơn dung môi phù hợp với các ngành sản xuất đa vật liệu.
4.3 Tốc độ khô nhanh và năng suất cao
Trong dây chuyền sơn dung môi, quá trình bay hơi dung môi diễn ra nhanh nhờ áp suất hơi cao của các dung môi hữu cơ.
Nhiều hệ sơn có thể đạt trạng thái khô bề mặt chỉ sau 5–10 phút ở nhiệt độ phòng. Khi đưa vào lò sấy, thời gian đóng rắn hoàn toàn chỉ từ 15–30 phút.
Nhờ tốc độ khô nhanh, các dây chuyền sơn dung môi có thể đạt năng suất 80–150 sản phẩm mỗi giờ tùy kích thước chi tiết.
4.4 Khả năng kiểm soát độ dày lớp sơn
Một lợi thế khác của dây chuyền sơn dung môi là khả năng kiểm soát độ dày màng sơn chính xác.
Thông qua việc điều chỉnh áp suất phun, tốc độ băng tải và độ nhớt sơn, độ dày lớp phủ có thể duy trì ổn định trong khoảng 30–80 µm.
Việc kiểm soát độ dày giúp tối ưu chi phí vật liệu và đảm bảo chất lượng hoàn thiện bề mặt đồng đều giữa các sản phẩm.
4.5 Khả năng chịu môi trường khắc nghiệt
Các lớp phủ từ sơn truyền thống sử dụng dung môi hữu cơ thường có độ bền hóa học và độ bền thời tiết cao.
Sơn epoxy dung môi có thể chịu được dung dịch muối 5% trong thử nghiệm phun sương muối lên tới 500–1000 giờ theo tiêu chuẩn ASTM B117.
Trong các ứng dụng ngoài trời, lớp sơn polyurethane dung môi có thể duy trì độ bóng và màu sắc ổn định trong 5–10 năm.
4.6 Khả năng thích ứng với sản xuất tự động
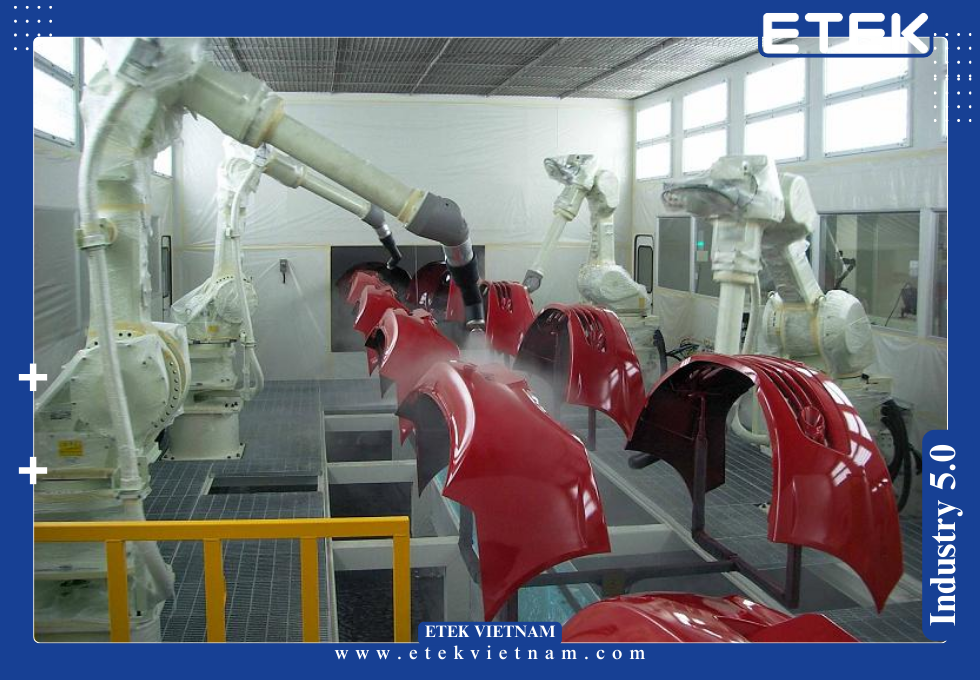
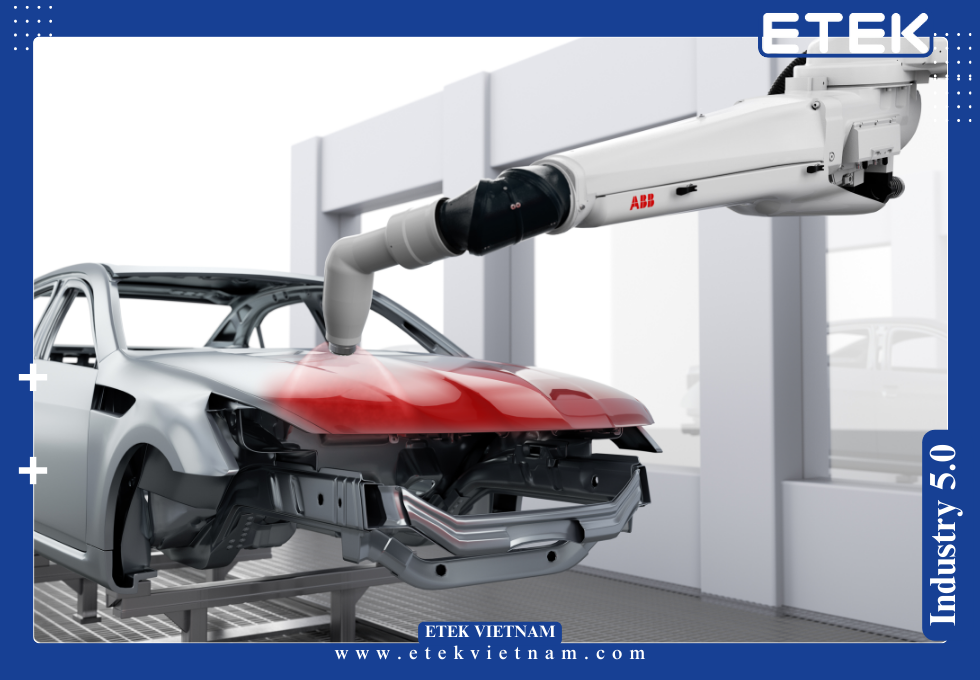
Dây chuyền sơn dung môi dễ dàng tích hợp với các hệ thống robot phun sơn trong sản xuất quy mô lớn.
Robot phun có thể lập trình quỹ đạo chuyển động chính xác với sai số dưới 0.1 mm. Điều này giúp lớp sơn được phân bố đồng đều trên các chi tiết có hình dạng phức tạp.
Sự kết hợp giữa robot và công nghệ sơn dung môi giúp nâng cao tính ổn định của quá trình sản xuất và giảm phụ thuộc vào tay nghề công nhân.
4.7 Hiệu quả kinh tế trong sản xuất hàng loạt
Mặc dù xu hướng hiện nay đang chuyển sang các công nghệ sơn thân thiện môi trường hơn, dây chuyền sơn dung môi vẫn có lợi thế về chi phí trong nhiều ngành.
Chi phí đầu tư thiết bị thường thấp hơn 20–30% so với hệ thống sơn bột hoặc sơn nước có kiểm soát môi trường phức tạp.
Đối với các nhà máy sản xuất khối lượng lớn, công nghệ này vẫn mang lại hiệu quả kinh tế cao nhờ tốc độ sản xuất nhanh và khả năng tạo lớp phủ chất lượng cao.
5. Hạn chế kỹ thuật và rủi ro môi trường của dây chuyền sơn dung môi
5.1 Phát thải VOC trong dây chuyền sơn dung môi
Một trong những thách thức lớn nhất của dây chuyền sơn dung môi là lượng dung môi hữu cơ bay hơi trong quá trình phun và sấy.
Các dung môi phổ biến như toluene, xylene, ethyl acetate hoặc MEK có áp suất hơi cao, dễ bay hơi ở nhiệt độ môi trường. Khi lớp sơn khô, phần lớn dung môi sẽ thoát ra không khí dưới dạng VOC sơn.
Trong nhiều hệ sơn, hàm lượng VOC có thể đạt 350–600 g/L. Nếu không có hệ thống xử lý khí thải, nồng độ VOC trong buồng phun có thể vượt quá 100 ppm, ảnh hưởng đến sức khỏe người vận hành và gây ô nhiễm môi trường.
5.2 Nguy cơ cháy nổ trong dây chuyền sơn dung môi
Dung môi hữu cơ thường có điểm chớp cháy thấp. Ví dụ toluene có điểm chớp cháy khoảng 4°C, trong khi MEK khoảng −9°C.
Trong môi trường kín của dây chuyền sơn dung môi, hơi dung môi có thể tạo thành hỗn hợp cháy nổ nếu nồng độ đạt tới giới hạn nổ dưới (LEL). Với toluene, giá trị LEL khoảng 1.2% thể tích trong không khí.
Vì vậy hệ thống thông gió, cảm biến khí và thiết bị chống cháy nổ ATEX thường được lắp đặt trong buồng phun và lò sấy của các dây chuyền sơn dung môi công nghiệp.
5.3 Chi phí xử lý khí thải VOC
Để đáp ứng các quy định môi trường ngày càng nghiêm ngặt, nhiều nhà máy phải lắp đặt hệ thống xử lý khí thải chuyên dụng.
Các công nghệ phổ biến gồm hấp phụ than hoạt tính, oxy hóa xúc tác và hệ thống RTO. Trong đó, RTO có thể xử lý VOC sơn với hiệu suất 95–99%.
Tuy nhiên chi phí đầu tư hệ thống này có thể chiếm 25–40% tổng chi phí của một dây chuyền sơn dung môi quy mô lớn. Ngoài ra chi phí vận hành năng lượng cũng khá cao do phải duy trì nhiệt độ oxy hóa từ 750–850°C.
5.4 Tiêu hao năng lượng trong quá trình sấy
So với nhiều công nghệ phủ bề mặt hiện đại, sơn truyền thống sử dụng dung môi thường tiêu thụ năng lượng lớn hơn trong giai đoạn sấy.
Nguyên nhân là dung môi cần được bay hơi hoàn toàn trước khi lớp sơn đóng rắn. Điều này đòi hỏi lò sấy phải duy trì nhiệt độ ổn định trong thời gian dài.
Trong một dây chuyền sơn dung môi, mức tiêu thụ năng lượng của lò sấy có thể đạt 120–250 kWh cho mỗi tấn sản phẩm sơn phủ. Nếu sản lượng nhà máy lớn, chi phí năng lượng có thể chiếm tới 30% chi phí vận hành.
5.5 Ảnh hưởng đến sức khỏe người lao động
Hơi dung môi hữu cơ có thể gây ảnh hưởng đến hệ thần kinh và hệ hô hấp nếu tiếp xúc trong thời gian dài.
Ví dụ nồng độ toluene vượt quá 50 ppm có thể gây chóng mặt, mệt mỏi hoặc kích ứng mắt. Một số dung môi khác như xylene hoặc ethylbenzene cũng được kiểm soát chặt chẽ trong môi trường làm việc.
Do đó trong các nhà máy vận hành dây chuyền sơn dung môi, hệ thống thông gió, thiết bị bảo hộ cá nhân và giám sát môi trường lao động là yêu cầu bắt buộc.
5.6 Áp lực từ các quy định môi trường
Nhiều quốc gia đang siết chặt các tiêu chuẩn phát thải liên quan đến dung môi hữu cơ.
Tại châu Âu, chỉ thị Industrial Emissions Directive (IED) quy định giới hạn phát thải VOC sơn từ các cơ sở phủ bề mặt kim loại thường nằm trong khoảng 50–150 mg/m³ khí thải.
Điều này buộc nhiều nhà máy phải cải tiến công nghệ sơn dung môi công nghiệp hoặc chuyển đổi sang các giải pháp ít dung môi hơn.
5.7 Áp lực chuyển đổi công nghệ
Sự phát triển của các công nghệ sơn nước, sơn bột và lớp phủ UV đang tạo ra áp lực cạnh tranh đối với dây chuyền sơn dung môi.
Các công nghệ mới này có ưu điểm giảm đáng kể lượng VOC và tiêu thụ năng lượng. Tuy nhiên chúng cũng có những hạn chế riêng như yêu cầu kiểm soát môi trường nghiêm ngặt hoặc hạn chế về vật liệu nền.
Vì vậy trong nhiều ngành sản xuất, công nghệ sơn truyền thống vẫn được duy trì song song với các giải pháp phủ bề mặt hiện đại.
- Các giải pháp kiểm soát VOC được phân tích chi tiết tại bài “Công nghệ xử lý khí thải trong dây chuyền sơn”.
6. Vai trò của dây chuyền sơn dung môi trong bối cảnh chuyển đổi công nghệ
6.1 Xu hướng chuyển đổi sang công nghệ sơn thân thiện môi trường
Trong hai thập kỷ gần đây, ngành công nghiệp phủ bề mặt đang chuyển dần sang các công nghệ ít dung môi hơn.
Sơn nước có thể giảm tới 70–80% lượng VOC sơn so với các hệ dung môi. Trong khi đó sơn bột gần như không phát thải dung môi vào môi trường.
Tuy vậy, dây chuyền sơn dung môi vẫn được sử dụng rộng rãi trong nhiều nhà máy nhờ tính ổn định và khả năng tạo lớp phủ chất lượng cao.
6.2 Các cải tiến công nghệ trong dây chuyền sơn dung môi
Để giảm tác động môi trường, nhiều nhà sản xuất đã cải tiến công thức sơn dung môi công nghiệp với hàm lượng dung môi thấp hơn.
Các hệ sơn high-solid có thể giảm lượng dung môi xuống còn 250–350 g/L VOC. Điều này giúp giảm đáng kể lượng khí thải phát sinh trong quá trình sản xuất.
Ngoài ra các công nghệ phun HVLP và robot phun sơn cũng giúp tăng hiệu suất bám sơn và giảm lượng sơn thất thoát trong dây chuyền sơn dung môi.
6.3 Ứng dụng trong ngành ô tô và cơ khí
Trong ngành ô tô, dây chuyền sơn dung môi vẫn được sử dụng cho nhiều lớp sơn đặc biệt như lớp phủ bóng (clear coat) hoặc lớp sơn bảo vệ khung gầm.
Các lớp phủ này yêu cầu độ bền hóa học và độ bóng rất cao. Hệ sơn polyurethane dung môi có thể đạt độ bền tia UV trên 1000 giờ thử nghiệm QUV.
Nhờ các đặc tính này, sơn truyền thống vẫn giữ vai trò quan trọng trong nhiều ứng dụng công nghiệp nặng.
6.4 Ứng dụng trong ngành điện tử và thiết bị gia dụng
Các nhà máy sản xuất thiết bị điện tử thường yêu cầu lớp sơn có độ mịn và độ bóng cao để đảm bảo tính thẩm mỹ sản phẩm.
Trong những trường hợp này, dây chuyền sơn dung môi cho phép tạo lớp phủ mỏng và đồng đều với độ dày 20–40 µm.
Nhờ khả năng tự san phẳng tốt của sơn dung môi công nghiệp, bề mặt sản phẩm có thể đạt chất lượng hoàn thiện bề mặt rất cao.
6.5 Kết hợp công nghệ lai trong sản xuất
Nhiều nhà máy hiện nay áp dụng mô hình dây chuyền lai, kết hợp giữa dây chuyền sơn dung môi và các công nghệ phủ bề mặt khác.
Ví dụ, lớp sơn lót có thể sử dụng sơn nước để giảm phát thải VOC, trong khi lớp phủ ngoài cùng vẫn dùng sơn truyền thống để đảm bảo độ bóng và độ bền.
Cách tiếp cận này giúp cân bằng giữa yêu cầu môi trường và chất lượng lớp phủ trong sản xuất công nghiệp.
6.6 Triển vọng của công nghệ sơn dung môi
Mặc dù xu hướng giảm dung môi đang diễn ra mạnh mẽ, dây chuyền sơn dung môi khó có thể biến mất hoàn toàn trong tương lai gần.
Nhiều ứng dụng công nghiệp vẫn cần lớp phủ có độ bền cao, khả năng chống hóa chất và tính thẩm mỹ vượt trội.
Trong những lĩnh vực này, sơn dung môi công nghiệp tiếp tục là lựa chọn quan trọng cho các hệ thống phủ bề mặt hiệu suất cao.
6.7 Định hướng phát triển công nghệ
Trong tương lai, các hệ thống dây chuyền sơn dung môi có thể được cải tiến theo hướng giảm dung môi và tăng hiệu suất sử dụng sơn.
Các công nghệ như thu hồi dung môi, hệ thống phun sơn hiệu suất cao và tự động hóa robot sẽ giúp giảm lượng VOC sơn phát sinh.
Nhờ những cải tiến này, công nghệ sơn truyền thống có thể tiếp tục tồn tại như một giải pháp kỹ thuật quan trọng trong ngành công nghiệp phủ bề mặt.
7. Các thông số kỹ thuật quan trọng trong vận hành dây chuyền sơn dung môi
7.1 Kiểm soát độ nhớt của sơn dung môi công nghiệp
Trong dây chuyền sơn dung môi, độ nhớt của sơn là thông số quan trọng quyết định khả năng phun và chất lượng lớp phủ.
Độ nhớt thường được đo bằng cốc Ford #4 hoặc Zahn cup. Với nhiều loại sơn dung môi công nghiệp, độ nhớt tiêu chuẩn nằm trong khoảng 18–30 giây theo cốc Ford #4 ở 25°C.
Nếu độ nhớt quá cao, hạt sơn khó atom hóa và dễ gây hiện tượng bề mặt cam. Ngược lại, nếu độ nhớt quá thấp, lớp sơn có thể bị chảy hoặc giảm độ dày màng.
Vì vậy trong vận hành dây chuyền sơn dung môi, dung môi pha loãng thường được bổ sung theo tỷ lệ 5–15% để duy trì độ nhớt ổn định.
7.2 Kiểm soát độ dày màng sơn
Độ dày màng sơn là yếu tố ảnh hưởng trực tiếp đến độ bền cơ học và tuổi thọ lớp phủ.
Trong các hệ sơn dung môi công nghiệp, độ dày lớp sơn khô thường nằm trong khoảng 30–80 µm tùy theo mục đích sử dụng. Lớp sơn lót chống ăn mòn thường dày 40–60 µm, trong khi lớp sơn phủ hoàn thiện có thể đạt 20–40 µm.
Thiết bị đo độ dày màng sơn phổ biến gồm máy đo từ tính và máy đo siêu âm. Trong một dây chuyền sơn dung môi, sai số độ dày cho phép thường nằm trong khoảng ±5 µm.
Việc kiểm soát độ dày giúp tối ưu tiêu hao vật liệu và đảm bảo chất lượng hoàn thiện bề mặt ổn định.
7.3 Tốc độ băng tải và thời gian lưu
Tốc độ băng tải quyết định thời gian sản phẩm đi qua từng công đoạn của dây chuyền sơn dung môi.
Trong nhiều nhà máy cơ khí, tốc độ băng tải thường nằm trong khoảng 1–4 m/phút. Với dây chuyền sơn linh kiện nhỏ, tốc độ có thể đạt 6–8 m/phút.
Thời gian lưu trong buồng flash-off thường từ 5–10 phút, trong khi thời gian sấy có thể kéo dài 20–30 phút tùy loại sơn truyền thống.
Nếu thời gian lưu không đủ, dung môi chưa bay hơi hoàn toàn sẽ làm giảm chất lượng lớp sơn và gây khuyết tật bề mặt.
7.4 Kiểm soát nhiệt độ và độ ẩm môi trường
Điều kiện môi trường ảnh hưởng đáng kể đến hiệu suất của dây chuyền sơn dung môi.
Nhiệt độ trong buồng phun thường duy trì ở mức 22–28°C để đảm bảo tốc độ bay hơi dung môi ổn định. Độ ẩm tương đối thường được kiểm soát trong khoảng 40–65%.
Nếu độ ẩm quá cao, hơi nước có thể ngưng tụ trên lớp sơn và gây hiện tượng mờ bề mặt. Điều này đặc biệt quan trọng đối với các lớp sơn yêu cầu chất lượng hoàn thiện bề mặt cao.
7.5 Kiểm soát kích thước hạt sơn khi phun
Kích thước hạt sơn sau khi atom hóa ảnh hưởng trực tiếp đến độ mịn của lớp phủ.
Trong dây chuyền sơn dung môi, kích thước hạt sơn thường nằm trong khoảng 20–60 µm. Hạt sơn càng nhỏ thì lớp phủ càng mịn và khả năng che phủ càng cao.
Các hệ thống phun HVLP và phun tĩnh điện giúp kiểm soát kích thước hạt tốt hơn so với phun khí nén truyền thống. Điều này giúp giảm lượng sơn dư và hạn chế phát thải VOC sơn.
7.6 Kiểm soát lưu lượng gió trong buồng phun
Dòng khí trong buồng phun giúp loại bỏ sương sơn và dung môi bay hơi.
Trong một dây chuyền sơn dung môi, vận tốc gió thường duy trì trong khoảng 0.3–0.5 m/s. Nếu tốc độ gió quá thấp, sương sơn sẽ tích tụ trong buồng phun.
Ngược lại, nếu gió quá mạnh, hạt sơn có thể bị cuốn khỏi bề mặt sản phẩm. Điều này làm giảm hiệu suất của sơn dung môi công nghiệp và gây lãng phí vật liệu.
7.7 Kiểm soát hàm lượng VOC trong không khí
Trong quá trình vận hành dây chuyền sơn dung môi, việc theo dõi nồng độ VOC sơn trong không khí là yêu cầu bắt buộc.
Các cảm biến VOC thường được lắp đặt trong buồng phun và hệ thống ống dẫn khí thải. Nồng độ VOC trong khu vực làm việc thường được kiểm soát dưới 50 ppm.
Nếu nồng độ vượt quá giới hạn an toàn, hệ thống thông gió hoặc xử lý khí thải phải được kích hoạt để giảm mức phát thải.
8. So sánh dây chuyền sơn dung môi với các công nghệ sơn hiện đại
8.1 So sánh với dây chuyền sơn nước
Sơn nước là công nghệ đang phát triển mạnh nhờ khả năng giảm phát thải dung môi.
Trong khi dây chuyền sơn dung môi có thể phát thải VOC từ 300–600 g/L, sơn nước chỉ phát thải khoảng 50–150 g/L.
Tuy nhiên, sơn dung môi công nghiệp thường có độ bóng và khả năng tự san phẳng tốt hơn. Điều này giúp đạt chất lượng hoàn thiện bề mặt cao trong các sản phẩm yêu cầu thẩm mỹ.
8.2 So sánh với dây chuyền sơn bột
Sơn bột gần như không phát thải dung môi vì lớp phủ được tạo từ bột polymer nóng chảy.
Hiệu suất sử dụng vật liệu của sơn bột có thể đạt tới 95% nhờ khả năng thu hồi bột dư. Trong khi đó hiệu suất của dây chuyền sơn dung môi thường chỉ đạt 60–80%.
Tuy vậy sơn bột chỉ phù hợp với các vật liệu chịu nhiệt. Trong nhiều ứng dụng đặc biệt, sơn truyền thống vẫn là lựa chọn phù hợp hơn.
8.3 So sánh với công nghệ sơn UV
Công nghệ sơn UV sử dụng tia cực tím để đóng rắn lớp phủ trong vài giây.
So với dây chuyền sơn dung môi, hệ UV có tốc độ đóng rắn nhanh hơn nhiều và tiêu thụ năng lượng thấp hơn. Tuy nhiên chi phí đầu tư thiết bị UV thường cao và phạm vi vật liệu áp dụng còn hạn chế.
Vì vậy trong nhiều ngành công nghiệp nặng, sơn dung môi công nghiệp vẫn được sử dụng rộng rãi.
8.4 Hiệu suất sử dụng vật liệu
Hiệu suất sử dụng sơn là yếu tố quan trọng khi đánh giá hiệu quả của dây chuyền sơn dung môi.
Với công nghệ phun khí nén, hiệu suất bám sơn thường đạt 50–60%. Khi sử dụng công nghệ phun tĩnh điện, hiệu suất có thể tăng lên 70–85%.
Việc cải thiện hiệu suất này giúp giảm tiêu hao sơn truyền thống và giảm phát sinh VOC sơn trong quá trình sản xuất.
8.5 Chi phí đầu tư hệ thống
Chi phí đầu tư là yếu tố khiến nhiều doanh nghiệp tiếp tục lựa chọn dây chuyền sơn dung môi.
Một dây chuyền quy mô trung bình có thể có chi phí từ 5–15 tỷ đồng tùy mức độ tự động hóa. Trong khi đó các hệ sơn bột hoặc sơn nước có kiểm soát môi trường phức tạp có thể đòi hỏi chi phí cao hơn.
Nhờ chi phí đầu tư hợp lý và khả năng tạo lớp phủ chất lượng cao, sơn dung môi công nghiệp vẫn giữ vị trí quan trọng trong nhiều nhà máy.
8.6 Độ ổn định chất lượng lớp sơn
Các hệ sơn truyền thống sử dụng dung môi có độ ổn định cao trong nhiều điều kiện sản xuất.
Lớp sơn có khả năng chịu dao động nhiệt độ và độ ẩm tốt hơn so với nhiều hệ sơn nước. Điều này giúp dây chuyền sơn dung môi duy trì chất lượng lớp phủ ổn định trong môi trường sản xuất công nghiệp.
8.7 Khả năng duy trì trong tương lai
Trong bối cảnh ngành phủ bề mặt đang thay đổi nhanh chóng, dây chuyền sơn dung môi vẫn có khả năng duy trì ở những ứng dụng yêu cầu hiệu suất cao.
Nhiều nhà máy tiếp tục đầu tư cải tiến công nghệ sơn dung môi công nghiệp bằng cách giảm hàm lượng dung môi và nâng cao hiệu suất phun.
Nhờ các cải tiến này, công nghệ sơn truyền thống vẫn có thể tồn tại song song với các giải pháp phủ bề mặt thân thiện môi trường.
TÌM HIỂU THÊM: